

Ocena ryzyka maszyny jest częścią procesu „nadawania CE na maszynę”. Obowiązek przeprowadzania oceny ryzyka wynika z . Sama ocena ryzyka jest szeregiem logicznych kroków, który należy udokumentować. Jednakże oceniamy/szacujemy ryzyko na okrągło przy projektowaniu maszyny.
Proces oceny ryzyka jest zdefiniowany w normie ISO 12100. Ogólnie rzecz biorąc składa się on z następujących kroków:
- określenia ograniczeń dotyczących maszyny – w tym zamierzonego używania i możliwego do przewidzenia w uzasadniony sposób niewłaściwego jej użycia,
- określenia zagrożeń – jakie może stwarzać maszyna i związanych z tym niebezpiecznych sytuacji,
- szacowania ryzyka – biorąc pod uwagę stopień możliwych obrażeń lub uszczerbku na zdrowiu i prawdopodobieństwo ich wystąpienia,
- oceny ryzyka – mając na celu ustalenie czy wymagane jest zmniejszenie ryzyka,
- eliminacji zagrożeń lub zmniejszania ryzyka – związanego z zagrożeniami poprzez zastosowanie środków ochronnych, zgodnie z hierarchią ważności.
Określenie ograniczeń dotyczących maszyny
Jest to część opisowa dotycząca maszyny. Odpowiadasz w niej m.in. na pytania:
- jakie są jej funkcje główne i poboczne – co maszyna może, a czego nie,
- w jakich warunkach maszyna ma pracować,
- jakie ma mieć gabaryty,
- z jakich modułów się składa,
- co trafia na wejście (surowce/materiały/półprodukty), a co wychodzi na wyjściu,
- ile osób ją obsługuje i gdzie są stanowiska operatorów.
W opisie też należy zawrzeć jakie jest zamierzone zastosowanie (które wynika z jej głównych i pobocznych funkcji oraz surowców/materiałów/półproduktów/towarów obsługiwanych) oraz jakie jest niezamierzone zastosowanie, które mogłoby komuś przyjść na myśl.
W tej części należy przedstawić maszynę i jej charakterystykę, aby osoby sprawdzające ocenę ryzyka dowiedziały się jak najwięcej o maszynie i założeniach projektowych. Trzeba opisać wszystkie istotne elementy mające nawet pośredni wpływ na bezpieczeństwo, użytkowanie lub ergonomię. Nie ma jednej ograniczonej listy elementów, które zawsze będą występować w dowolnej maszynie. Niektóre elementy trzeba opisać przy jednego typu maszynie, a inne przy innego typu maszynie. Lepiej jest opisać więcej niż zbyt mało.
Określenie zagrożeń
Określanie może przyjąć różne formy, lecz w gruncie rzeczy chodzi o to, żeby wypisać (wylistować) wszystko co zauważysz i pomyślisz, że może być niebezpieczne. Norma ISO 12100 podpowiada co może być niebezpieczne w katalogu zagrożeń – katalog jest katalogiem otwartym. Oznacza to, że nie wszystkie zagrożenia w nim występują, a niektóre zagrożenia mogą nie wydawać się identyczne jak w ocenianej maszynie, ale podobne. Normy typu C, też dają dobry przegląd co można uznać za niebezpieczne.
Zagrożenia dzielą się na rodzaje/grupy:
- Zagrożenia mechaniczne,
- Zagrożenia elektryczne,
- Zagrożenia termiczne,
- Zagrożenia hałasem,
- Zagrożenia powodowane drganiami mechanicznymi,
- Zagrożenia powodowane promieniowaniem,
- Zagrożenia powodowane materiałami/substancjami,
- Zagrożenia powodowane nieprzestrzeganiem zasad ergonomii,
- Zagrożenia wynikające ze środowiska w którym maszyna jest użytkowana,
- Kombinacja zagrożeń.
Należy rozróżnić następujące definicje:
- Zagrożenie to potencjalne źródło szkody,
- Sytuację zagrożenia to moment, gdy człowiek się na nie naraża,
- Zdarzenie niebezpieczne, to zdarzenie, które wyzwala uraz/szkodę.
Ryzyko szacujemy zawsze dla sytuacji zagrożenia, nie dla samego zagrożenia.
Sam proces określania zagrożeń to po prostu systematyczne zauważanie podczas projektowania nowych zagrożeń. Niektóre zagrożenia są uświadomione na początku procesu projektowania maszyny, czyli podświadomie wiadomo, że jak maszyna coś podnosi to to coś może spaść (urwać się zawiesie), opaść (niekontrolowany zjazd w dół spowodowany grawitacją lub błędnym wysterowaniem), itp. Czasem w trakcie projektowania dochodzą nowe funkcje i elementy, które same wprowadzają kolejne zagrożenia. Bywają to nawet elementy zabezpieczające: chronią przed jednym zagrożeniem, a przy okazji tworzą inne. Na przykład skaner bezpieczeństwa dokłada zagrożenie laserem, a dodatkowa osłona przy przenośniku może utworzyć nowy punkt ścinania między jej krawędzią a mijającym ją towarem.
Nawet jeżeli wiemy od razu, że dane zagrożenie będzie zabezpieczone w odpowiedni sposób, to należy je wymienić w dokumentacji, żeby było wiadomo, że jesteśmy świadomi tego zagrożenia i że w dany sposób sobie z nim radzimy (zapobiegamy lub zmniejszamy prawdopodobieństwo). W przykładzie w powyższym akapicie, dokładając skaner bezpieczeństwa jako środek zapobiegawczy przed pewnym zagrożeniem,
Podczas określania zagrożeń powinniśmy je opisać:
- gdzie ono występuje,
- co jest źródłem zagrożenia,
- jakie są potencjalne następstwa/skutki danego zagrożenia,
- w jakich fazach życia maszyny może wystąpić to zagrożenie,
- jakiej części ciała może dotyczyć to zagrożenie,
Dobrze jest dołączyć rysunek lub zdjęcie.
Podczas określania zagrożeń należy pamiętać, że wypisujemy zagrożenia, które są we wszystkich fazach życia maszyny, nie tylko podczas fazy użytkowania i konserwacji. Instalacja, uruchamianie, transport i inne fazy powinny też zostać „zaopiekowane” pod względem oceny ryzyka, bo na etapie designu można niektóre zagrożenia wyeliminować inaczej niż „buty, kask i rękawice”, czyli inaczej niż środkami ochrony osobistej. Mowa tu o świadomym podejściu producenta. Doświadczeni producenci maszyn robią np. pewne rozwiązania konstrukcyjne świadomie ze względu na łatwość i bezpieczeństwo montażu, a także ergonomię naprawy. Nie są to rzeczy o których się myśli od razu, ale ocena ryzyka ma o to też zadbać.
Oszacowanie ryzyka
Gdy mamy określone jakieś zagrożenia, to musimy oszacować z jakim ryzykiem się one wiążą. I tutaj mamy do wyboru mnóstwo metod szacowania ryzyka. ISO 12100 nie narzuca żadnej metody, tylko tłumaczy z czego tak ogólnie składa się ryzyko. Niektóre metody są dedykowane pod oceny ryzyka maszyn,
ISO 12100 rekomenduje i daje jako przykład metody oceny ryzyka z ISO/TR 14121-2, ale nie są one obowiązkowe.
W szacowaniu chodzi o to, żeby jakoś ocenić ryzyko, bo na ryzyko wg definicji składa się ciężkość szkody (jak bardzo możemy zostać poszkodowani) i prawdopodobieństwo jej wystąpienia (jak bardzo możliwe jest że dojdzie do zdarzenia niebezpiecznego i że doprowadzi do szkody ludzkiej lub rzeczowej).
Szacowanie ryzyka może przybrać formę opisową i liczbową, czasem występują też mieszane. Jak oceny w szkole mają pewną skalę liczbową, ale też do pewnego etapu nauki mogą być oceną opisową danego ucznia z danego przedmiotu. Oceny liczbowe łatwiej się porównuje – coś, co ma większą liczbę, jest bardziej groźne/prawdopodobne/ryzykowne. Natomiast ocena opisowa może być bardziej precyzyjna i powiedzieć nam szczegółowo coś, czego nie zauważymy w ocenie liczbowej.
Pozostańmy przy ocenach liczbowych. Chodzi o to, żeby każdemu czynnikowi, który postanowimy ocenić dla danego zagrożenia przydzielić liczbę zgodnie z daną metodą. De facto nie muszą to być liczby, mogą to też być literki, ale załóżmy, że mówimy o cyferkach/liczbach. Liczby muszą mieć skalę, czyli musimy wiedzieć, co oznacza jeden koniec skali, a co drugi koniec skali. Jeżeli zdecydujemy się na jakąś metodę, to ona ma opisywać, co oceniamy i w jakiej skali i co jest uważane za niskie, a co wysokie na tej skali.
Metoda też mówi, co oceniamy i jak potem z tymi liczbami postępujemy. Oceniać możemy np.:
- ciężkość szkody – do jakiej wielkości szkody może dojść (czy możemy tylko skaleczyć palec, czy możemy zginąć)
- prawdopodobieństwo powstania tej szkody – może mieć kilka postaci, czasem to łatwo ocenić, a czasem trudno, może zależeć od tego:
- jaki jest czas narażenia (np. jak długo operator przebywa w zasięgu zagrożenia),
- jaka przeważnie jest odległość od źródła zagrożenia (np. czy operator przebywa w otoczeniu/zasięgu źródła zagrożenia, bo może np. siedzieć w kabinie w pewnym oddaleniu),
- jak często wchodzi się w interakcję ze źródłem zagrożenia (np. jak często operator musi odbierać detal spod stempla prasy),
- kto jest narażony (czy małe dziecko, czy operator, czy doświadczony konserwator z uprawnieniami do konserwacji danego typu urządzeń),
- możliwość uniknięcia zagrożenia – czy jesteśmy w stanie zauważyć, że coś się dzieje nienormalnego i zareagować na czas (np. wyciągnąć rękę spod zbliżającego się noża)
- liczba osób narażonych – czy dotyczy to jednej osoby, która np. odbiera towar z przenośnika, czy np. mowa o zawaleniu regału magazynowego, które spadnie na stanowiska pakowania, gdzie pracuje 10 osób.
- jakie są koszty finansowe szkody – w niektórych metodach jeżeli nie występuje zagrożenie dla człowieka to można oszacować zamiast tego możliwe , jednak ISO 12100 nie obejmuje swoim zakresem innych kwalifikacji szkód niż krzywda na człowieku.
Każdy z powyżej wymienionych aspektów oceniamy w danej skali (różne aspekty możemy oceniać w różnych skalach) zgodnie z wybraną metodą. Następnie najczęściej wykonujemy pewne działanie matematyczne, często jest to proces automatyczny (np. formuła w Excelu) zgodnie z założeniami wybranej metody. Wychodzi nam wynik liczbowy.
Ważne jest, żeby na tym etapie oceniać ryzyko (wybierać który numerek przydzielimy każdemu z ocenianych aspektów) mając w głowie, że nie mamy żadnych zabezpieczeń. Podświadomie wiemy, że całą maszynę otoczy płot. Dlatego silnik z łańcuchem i zębatką w jej środku – do którego i tak nie ma dostępu podczas pracy – przestaje nam się jawić jako zagrożenie. Na tym etapie musimy go jednak ocenić tak, jakby żadnego płotu nie było. Możemy jedynie na tym etapie ocenić, że nie jest on łatwo dostępny i operator tam nie robi przy nim żadnych czynności, co najwyżej pracownik utrzymania ruchu musi raz na 3 miesiące ten łańcuch nasmarować, wtedy częstotliwość lub/i prawdopodobieństwo dajemy stosunkowo małe. Oceniamy na tym etapie pierwotne ryzyko i zapominamy o wszelkiego rodzaju zabezpieczeniach. Gdy już opiszemy jakie mamy zabezpieczenia to wtedy dokonamy ponownego szacowania ryzyka z uwzględnieniem tego płotu lub innych środków zabezpieczających.
Przy szacowaniu bierzemy pod uwagę pewne właściwości, które są z góry określone i fizycznie nie mogą być większe, np.
- prędkość ruchu,
- zakres ruchu elementu niebezpiecznego,
- siłę elementu poruszającego się,
- widoczność,
- ciśnienie w układzie,
- rodzaj medium w układzie,
- natężenie (hałasu/promieniowania),
- ostrość krawędzi,
- czy jest dużo miejsca dookoła (np. na możliwość odskoczenia lub zabrania ręki),
- czy coś jest wysoko na tyle, że nie jest bez dodatkowych narzędzi dostępne z podłogi,
- kto pracuje przy maszynie,
- czy inne osoby mają dostęp.
Są to te elementy, które określiliśmy podczas opisu ograniczeń i wypisywania zagrożeń.
Ewaluacja ryzyka
Ewaluacja ryzyka to moment, w którym dokonaliśmy dla danego zagrożenia analizę ryzyka, teraz musimy je zakwalifikować. Kwalifikacja jest prosta, czy akceptujemy takie ryzyko, czy ryzyko jest zbyt duże, żeby je zaakceptować. W praktyce w metodach liczbowych (ilościowych) określa się to tak, że dla całej maszyny określa się próg – jeżeli wynik liczbowy, który wyszedł nam w fazie oszacowania ryzyka jest poniżej jakiejś liczby, to kwalifikujemy jako ryzyko akceptowalne. Jeżeli jest równy bądź większy to kwalifikujemy to jako ryzyko nieakceptowalne. Załatwia się to automatycznie, algorytmem (np. formuła w Excelu), który porównuje wynik z ustalonym progiem. Rezultat najczęściej pokazuje się kolorami: zielony oznacza ryzyko akceptowalne, czerwony — nieakceptowalne (skala może mieć też więcej kolorów).
Jeżeli zakwalifikujemy dane zagrożenie jako akceptowalne (posiadające akceptowalne ryzyko), to nie musimy stosować środków zmniejszających ryzyko (ale możemy). Gdy zakwalifikujemy dane zagrożenie jako ryzyko nieakceptowalne, to musimy zastosować środki ochronne i oszacować ryzyko ponownie, dokonując ewaluacji, aż do uzyskania ryzyka akceptowalnego.
De facto, mogłoby się wydawać, że można ustalić duży próg akceptowalności i większość zagrożeń przejdzie bez potrzeby zabezpieczania. Jednak jest to nieprawidłowe zachowanie, które może zostać podważone. Ogólnie ocena ryzyka jest narażona na stronnicze podejście, a powinna się cechować obiektywnością. Norma narzuca jednak szereg wymagań, które mają wpływać na obiektywność procesu, w tym prawidłowe kwalifikowanie ryzyk pod względem akceptowalności, a także na prawidłowe szacowanie (niezaniżanie) ryzyk. Takie wymagania to np. branie pod uwagę wymagań z norm typu C dla maszyn/elementów podobnych konstrukcji, korzystania z analizy zdarzeń wypadkowych/potencjalnie wypadkowych, korzystania z historii oddziaływań zdrowotnych.
Podsumowanie pierwszego etapu oceny ryzyka
Do tej pory omówione „Określenie zagrożeń”, „Oszacowanie ryzyka”, „Ewaluację ryzyka” (bez „Określenia ograniczeń”) można by zawrzeć w jednym wierszu tabeli „Oceny ryzyka”, który wygląda tak:
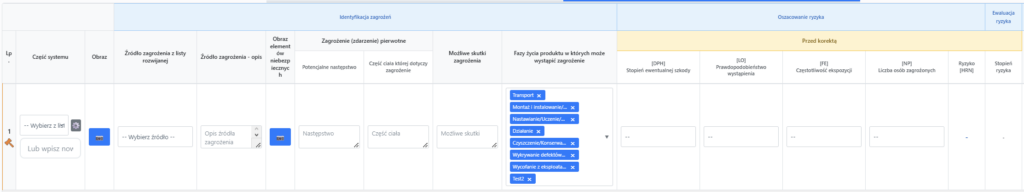
Oczywiście nie musi to być tabela, a jak tabela to nie koniecznie musi mieć taką formę. Formy przedstawienia tego procesu nie są narzucone. Tego typu tabela jest stosowana w zaprojektowanym przeze mnie narzędziu do oceny ryzyka i cechuje się łatwością czytania, gdyż jeden wiersz tabeli mówi o jednym zagrożeniu, I nie daje możliwości szczegółowego rozpisania się o zagrożeniu i umotywowania danych wyborów w części szacowania ryzyka. Jednak taka metoda jest dosyć szybka.
Jest to tylko część etapów, ponieważ jeżeli po decyzji, że dane ryzyko jest nieakceptowalne trzeba przystąpić do doboru środków eliminujących lub zmniejszających ryzyko do akceptowalnego.
Zmniejszanie ryzyka
Jeżeli w etapie ewaluacji ryzyka wynik wyjdzie jako nieakceptowalny, to mamy obowiązek wprowadzenia rozwiązań eliminujących ryzyko lub redukujących ryzyko do ryzyka akceptowalnego.
Jednakże należy postępować wg określonej procedury logicznej składającej się z trzech kroków stosowanych w odpowiedniej kolejności. Pierwszy krok to rozważenie, czy możliwe jest zastosowanie rozwiązania konstrukcyjnego bezpiecznego samego w sobie. Chodzi o to, żeby zadać sobie serię prostych pytań o samą konstrukcję, np.
- Czy to rozwiązanie techniczne jest niezbędne lub czy coś musi działać tak, że powstaje dane zagrożenie,
- Czy coś musi kręcić się aż tak szybko,
- Czy coś musi się ruszać z taką dużą siłą,
- Czy coś musi być na aż takiej wysokości,
- Czy coś musi być aż tak ciężkie,
- Czy coś można umieścić dalej od rąk użytkownika,
- Czy musimy stosować daną technologię (może inna technologia jest bezpieczniejsza),
- Czy maszyna musi używać aż tak żrących substancji,
- Czy można zaprojektować to tak żeby nie powstawało ścinanie,
- Czy dany element musi dojeżdżać tak blisko jakiejś powierzchni powodując zgniecenie,
- Czy możemy wyważyć wał, żeby nie wpadał w wibracje,
- Czy dany element możemy wzmocnić, żeby się nie rozleciał od zbyt dużej prędkości obrotowej,
- Czy dokładniejsze obliczenia wytrzymałościowe i zmęczeniowe wykluczą ryzyko zawalenia?
- Czy można wykluczyć jakoś ręczną niebezpieczną czynność i zastąpić ją w prosty sposób czynnością automatyczną.
Tylko krok pierwszy pozwala zmniejszyć zagrożenie lub wyeliminować zagrożenie całkowicie, inne kroki potrafią tylko zmniejszyć prawdopodobieństwo.
Jeżeli pierwszy krok nie wyeliminował nam zagrożenia oraz nie przewidujemy, że środki zastosowane w pierwszym kroku obniżyły ryzyko do akceptowalnego, to wtedy przystępujemy do kroku drugiego. Krok drugi to wszystkie techniczne środki ochronne, które można zastosować do obniżenia ryzyka. Środki ochronne dzielą się na zwykłe oraz uzupełniające. Zwykłe środki ochronne są to osłony stałe, odpowiednio małe otwory, odpowiednie środki dostępu (schody, drabiny, podesty), osłony ruchome (furtki, drzwiczki, bramki, bramy) z czujnikami otwarcia (z ryglowaniem lub bez), kurtyny świetlne, maty czułe na nacisk, listwy czułe na nacisk, przyciski hold-to-run, przyciski reset, przełączniki kluczykowe trybu, skanery świetlne bezpieczeństwa, krańcówki i indukcje, enkodery (do nadzoru prędkości/położenia itp.), funkcje bezpieczeństwa w falownikach/serwach, i wiele innych. Uzupełniające środki ochronne to m.in. takie, które możemy zastosować po zajściu zdarzenia wypadkowego/potencjalnie wypadkowego, żeby ograniczyć jego skutki. Przede wszystkim są to urządzenia zatrzymania awaryjnego (E-stop, linka bezpieczeństwa, nożny przycisk bezpieczeństwa), wyłącznik awaryjny, , a także elementy, dzięki którym praca jest bezpieczniejsza (np. uchwyty do zaczepów dla urządzeń podnoszących, czy środki dostępu – drabiny, pomosty). Uzupełniające środki są dlatego uzupełniające, bo tylko dodają dodatkową warstwę zabezpieczenia, ale są tylko dodatkiem. Nie można na nich oprzeć całego systemu zabezpieczeń.
W kroku drugim wiele z tych elementów, jeżeli zostaną zastosowane, powoduje doprowadzenie maszyny do stanu bezpiecznego (z reguły mowa o zatrzymaniu, ale nie zawsze), np. otwarcie furtki lub przecięcie wiązki kurtyny prowadzi do zatrzymania maszyny. W takim przypadku niezbędne jest zbadanie funkcji bezpieczeństwa.
Do większości z wymienionych w kroku drugim możliwych środków zmniejszających ryzyko jest dostępna norma, zgodnie z którą należy postępować przy wprowadzaniu danego środka na maszynę. Zatem zamiast pisać „Zastosowano wyłącznik drzwiowy z ryglowaniem” dobrze jest napisać „Zastosowano wyłącznik drzwiowy z ryglowaniem zgodny z normą ISO 14119”.
Jeżeli nie daliśmy rady wyeliminować lub odpowiednio zmniejszyć zagrożenia krokiem pierwszym, ani krokiem drugim i mamy na to odpowiednie uzasadnienie, to w ostateczności możemy przejść do kroku trzeciego. Odpowiednie uzasadnienie może wiązać się z tym, na przykład że:
- każde możliwe rozwiązanie będzie blokowało zdolność maszyny do realizacji jej funkcji, lub
- będzie blokowało użyteczność maszyny, lub
- w ostateczności koszty wdrożenia zabezpieczenia byłyby nieproporcjonalnie wysokie (ale nie można usprawiedliwiać się brakiem budżetu lub nieprzewidzeniem takiego rozwiązania w ofercie lub brakiem pomysłów jak coś zabezpieczyć – w normach jest wiele pomysłów jak coś zabezpieczyć stosunkowo niskimi kosztami).
Krok trzeci to wszelkie informacje dla użytkownika. Jednakże można na nich opierać zmniejszanie ryzyka dopiero gdy krok drugi i pierwszy nie mogą być odpowiednio zastosowane lub ich zastosowanie nie zmniejszyło ryzyka do poziomu akceptowalnego. Oprócz tego ze środków w kroku trzecim można skorzystać dodatkowo, nieobowiązkowo nawet gdy w poprzednich krokach osiągnęliśmy ryzyko akceptowalne.
Do kroku trzeciego zaliczane są zapisy w instrukcji, szkolenie pracowników obsługi i utrzymania ruchu, sygnały dźwiękowe i świetlne, piktogramy ostrzegawcze i informacyjne, schematy, opisy. Wszystkie z nich mają za zadanie uświadomienie użytkownika o zagrożeniach i o odpowiednim sposobie postępowania.
Częstym myśleniem jest, że można nalepić piktogram ostrzegawczy i to wystarczy, lecz z racji hierarchii tych kroków nie można w taki sposób postępować. Należy poważnie przemyśleć wszelkie możliwe sposoby prawdziwej eliminacji zagrożeń lub zmniejszania ryzyka i dopiero, gdy obaliliśmy wszystkie pomysły, to możemy zacząć myśleć, czy niektóre ze środków z kroku trzeciego mogą pozwolić na zmniejszenie prawdopodobieństwa do poziomu akceptowalnego. Z reguły jest tak, że środki z kroku trzeciego są stosowane, gdy pomimo zastosowania w krokach pierwszym i drugim odpowiednich środków, jeszcze gdzieś widzimy jakieś możliwe zagrożenia lub scenariusze, przed którymi te środki z kroku drugiego i trzeciego nie wystarczą.
Jak nietrudno się domyślić, jeden środek redukcji ryzyka może zapobiegać wielu zagrożeniom jednocześnie. Oznacza to, że wiele zagrożeń może mieć ten sam środek zapobiegawczy lub zestaw środków zapobiegawczych. Np. maszyna otoczona płotem, z furtką z wyłącznikiem drzwiowym i E-stopem może mieć dla większości zagrożeń tak samo opisane środki zapobiegawcze.
Ponowne oszacowanie i ewaluacja ryzyka
Po wybraniu środków eliminujących lub zmniejszających ryzyko musimy ocenić, jak to ryzyko zostało zmniejszone dla danego zagrożenia i czy osiągnęliśmy akceptowalny poziom ryzyka. W tym celu taką samą metodologią wykonujemy ponowne oszacowanie ryzyka, biorąc tym razem pod uwagę zastosowane środki zmniejszające ryzyko dobrane w krokach od 1 do 3. Ewaluacja polega na tym samym co wcześniej, czyli sprawdzeniu czy ryzyko jest akceptowalne czy nie.
Podsumowanie drugiego etapu oceny ryzyka
Skończona ocena ryzyka to taka, która ma wszystkie zagrożenia sklasyfikowane/wypisane i ocenione, a ich wynik po redukcji (po ponownym oszacowaniu) jest ustalony na „akceptowalny”. Gdy jakiś wynik po redukcji w ocenie ryzyka wychodzi „nieakceptowalny”, to oznacza, że ocena ryzyka nie jest skończona i trzeba jeszcze dorzucić jakieś zabezpieczenia.
Poniższy obrazek pokazuje elementy drugiego etapu oceny ryzyka do wypełnienia.
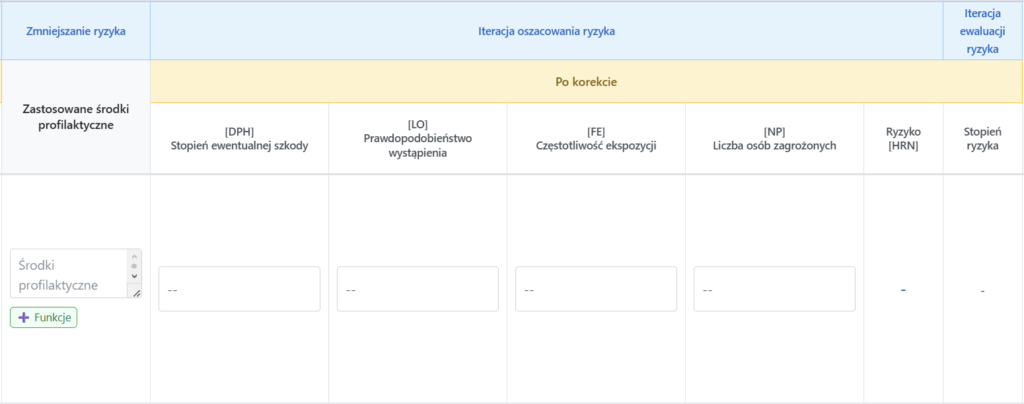
Proces oceny ryzyka jest iteracyjny. Najpierw wykonujesz pierwsze szacowanie pierwotne, potem dobierasz środki ochronne i wykonujesz drugą iterację szacowania. Jednak może być tak, że druga iteracja szacowania nie dała Ci zadowalających efektów (ryzyko wciąż nieakceptowalne). Wtedy wracasz do kroków 1–3: dokładasz kolejne środki albo zmieniasz podejście, zastępując dotychczasowe zabezpieczenia skuteczniejszymi. Iteracji może być wiele, część możesz zrobić w głowie, nie wszystkie musisz dokumentować (ale możesz). Ważne, żeby udokumentowana była pierwsza iteracja (ryzyko pierwotne) i ostateczna iteracja. Iteracyjność oceny ryzyka polega też na tym, że trzeba przejść przez nią kilkukrotnie po każdym zagrożeniu, bo dodanie środka zapobiegawczego może dodać nowych zagrożeń.
W ocenie ryzyka osoby początkujące często nie wiedzą, jaką notę w skali liczbowej przyznać konkretnym czynnikom podlegającym ocenie. Jest to coś, co szacujemy sobie w głowie w oparciu o wszystkie ustalenia, które poczyniliśmy, czy są bardziej łagodzące czy eskalujące ryzyko. Jak się wahasz, czy dla prawdopodobieństwa dać 5 czy 4 w skali 10-stopniowej, to nikt nie będzie się czepiał jak wybierzesz dowolną z tych dwóch, bo to osoba oceniająca, stosując wszelkie zasady obiektywności, wybiera wg swojego sumienia. Ale jak dasz skrajnie małą ocenę np. 1 lub 2, żeby obniżyć jakieś ryzyko i zrobisz to bez dołączonych argumentów łagodzących, to ktoś kiedyś może się tego czepiać takiej oceny.
Można wymienić kilka powodów takiego stanu rzeczy, np.:
- W normach typu C określone jest kilka możliwości zapobiegania/redukcji danego zagrożenia – w dobrej i szczegółowej ocenie ryzyka wskazane będzie, który dokładnie punkt/akapit normy typu C został zastosowany.
- W normach typu C nie ma informacji, jak oceniono/oszacowano dane ryzyko i jak dane zabezpieczenie obniża ryzyko,
- Normy typu C mogą mieć kilka istotnych wyłączeń, np. mogą nie obejmować maszyn w środowisku potencjalnie wybuchowym lub w środowisku mroźni, jeżeli Twoja maszyna jest przeznaczona do pracy w takich środowiskach, to musi uwzględniać zagrożenia z tym związane i dostosowywać odpowiednie środki zaradcze.
Ponadto w ocenie ryzyka w niektórych sytuacjach trzeba określić dodatkowe rzeczy, np. miejsca, w których będą przyciski E-stop, w których miejscach jakie kwalifikujemy strefy pracy, strefy ruchu, strefy ograniczonego dostępu i strefy niebezpieczne z normy do przenośników EN 619.
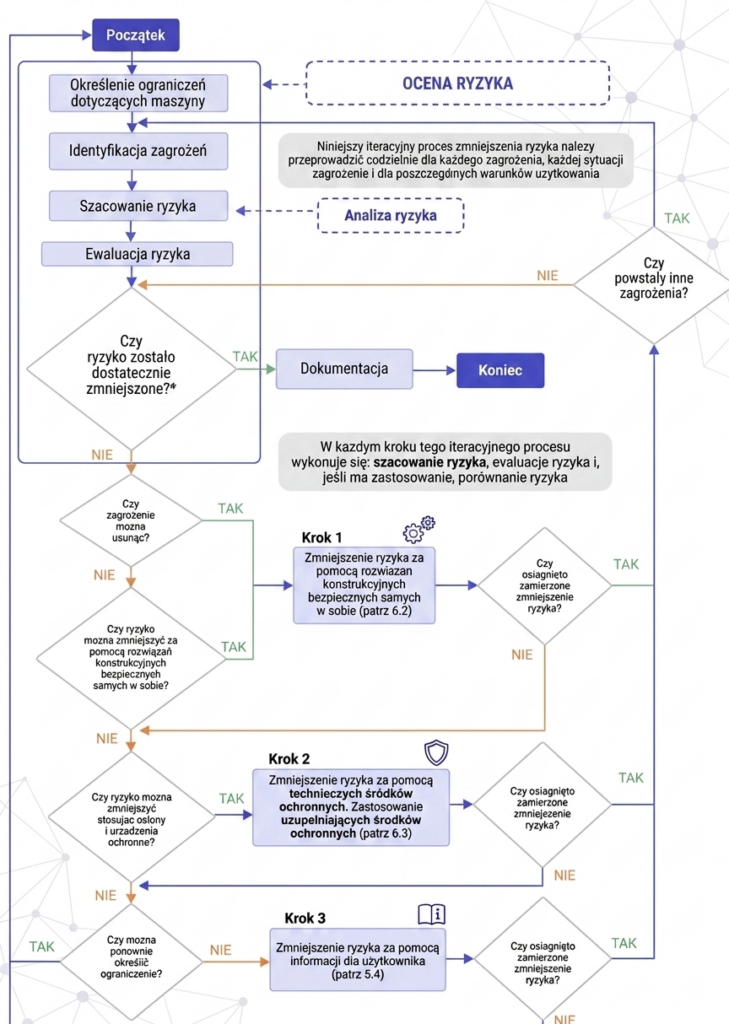
Cały proces oceny ryzyka i zmniejszania ryzyka w normie ISO 12100 przedstawiony jest w formie grafu w ten sposób:
Ryzyka resztkowe
Czasem, pomimo że ryzyko po redukcji jest akceptowalne, to mogą wystąpić jakieś ryzyka resztkowe, którym nie jest łatwo zapobiec. W idealnej ocenie ryzyka tabela, pokaże które ryzyka są podwyższone, najczęściej przez nie do końca zredukowane prawdopodobieństwo.
Ryzyka resztkowe to takie, które pozostają jako ryzyka akceptowalne do zabezpieczenia po stronie użytkownika innymi środkami niż „twarde” zabezpieczenia, np. środkami ochrony osobistej stosowanymi przez operatora, odpowiednią organizacją pracy, wykonywaniem czynności ostrożnie, biorąc pod uwagę istniejące zagrożenie. W tym celu trzeba odpowiednio powiadomić użytkownika, stosując narzędzia z kroku trzeciego, czyli zapisy w instrukcji obsługi, piktogramy, sygnały ostrzegawcze.
Dokumentowanie oceny ryzyka
Dokumentowanie oceny ryzyka polega na uporządkowaniu zebranych informacji i wyników w dokumencie lub dokumentach w taki sposób, że osoba czytająca/sprawdzająca ocenę ryzyka mogłaby dojść do tych samych wniosków.
Ocena ryzyka maszyny musi zawierać
- informacje o maszynie, dla której przeprowadzono ocenę ryzyka (np. dane techniczne, ograniczenia, użytkowanie zgodne z przeznaczeniem);
- wszystkie przyjęte istotne założenia (obciążenia, wytrzymałość, współczynniki bezpieczeństwa itd.);
- zidentyfikowane zagrożenia i sytuacje zagrożenia oraz zdarzenia niebezpieczne, uwzględnione w procesie oceny ryzyka;
- informacje wykorzystane w ocenie ryzyka:
- wykorzystane dane i ich źródła (historie wypadków, doświadczenia zdobyte podczas zmniejszania ryzyka dotyczące podobnej maszyny itd.);
- niepewność dotycząca wykorzystanych danych i jej wpływ na wynik oceny ryzyka;
- cele zmniejszenia ryzyka, które mają być osiągnięte z zastosowaniem środków ochronnych;
- wykaz środków ochronnych zastosowanych w celu wyeliminowania zidentyfikowanych zagrożeń lub zmniejszenia ryzyka;
- ryzyko resztkowe związane z maszyną;
- wynik oceny ryzyka;
- wszystkie zapisy powstałe podczas oceny ryzyka.
Wydawać by się mogło, chociażby po ilości tekstu, że proces oceny ryzyka i jej dokumentowanie jest skomplikowany, lecz dzięki praktycznym narzędziom, które prowadzą krok po kroku, staje się on intuicyjny. Takim narzędziem jest autorskie narzędzie do wykonywania dokumentacji oceny ryzyka dostępne na stronie Sprzymierzeniec‑CE.
